 务实·创新·卓越
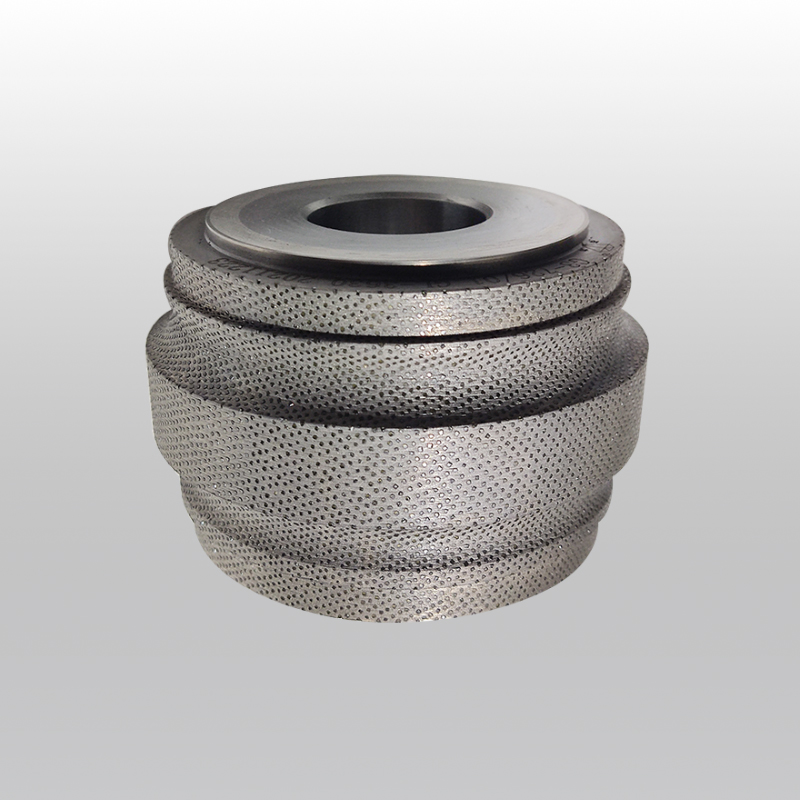
轴承作为机械装备的“转动心脏”,滚道轮廓、圆弧精度与表面波纹度,直接决定设备的运转噪音、平稳度与服役周期。随着新能源、高端机床、重工装备行业升级,市场对轴承高精度、低噪化、高一致性的要求持续攀升,传统磨削修整工艺早已难以适配量产需求。河南石力深耕超硬工具领域,聚焦轴承磨削核心痛点,以定制化金刚石滚轮方案,破解轴承精密量产难题。
在传统轴承生产中,多数企业仍依赖单点金刚笔修整砂轮。这种人工依赖度极高的工艺,极易出现修整轨迹偏差、砂轮型面失真等问题。分段修整产生的接刀痕迹、不均匀磨料工作面,会直接复刻到轴承滚道,造成圆弧超差、表面波纹度超标,让成品轴承出现异响、抖动、高速运转失稳等问题,批次品质波动大,良品率难以稳定把控。同时频繁停机调校、更换耗材,严重打断自动化生产节奏,拉高整体生产成本。
针对轴承深沟球、圆锥滚子、调心滚子等多品类磨削工况,河南石力专属金刚石滚轮,以一体化成型修整工艺打破行业局限。摒弃人工经验依赖,采用切入式一次成型修整,可精准复刻各类复杂滚道曲面与过渡圆弧,无分段接刀痕,让修整后的砂轮工作面均匀锋利,从源头杜绝滚道轮廓偏差、微小振纹等常见问题,完美适配高端轴承超低波纹度、高光洁度的加工标准。
依托成熟的电镀、烧结双工艺体系,石力优化金刚石颗粒排布与结合强度,滚轮整体耐磨性、保形性大幅提升。长期高频连续修整工况下,轮廓衰减极低,不易出现掉粒、磨损变形等情况,使用寿命远超传统修整工具。稳定持久的精度表现,无需频繁停机校准更换,极大提升设备有效稼动率,适配轴承行业规模化、自动化量产节奏。
同时产品适配湿式磨削生产环境,耐切削液腐蚀,工况适应性极强。从常规民用轴承到新能源电机、精密机床、风电重工等高端精密轴承,均可提供一对一轮廓定制服务,精准匹配不同规格、不同精度的加工需求。
深耕行业多年,河南石力始终以精密品控为核心,每一款滚轮均经过精密研磨、轮廓检测、动平衡校验,严控每一处细节精度。用标准化、高精度的修整工具替代传统粗放工艺,以稳定品质赋能轴承产业提质、增效、降本,助力国产精密轴承稳步迈向高端化。